SMED: cómo reducir los tiempos de cambio y recuperar capacidad productiva
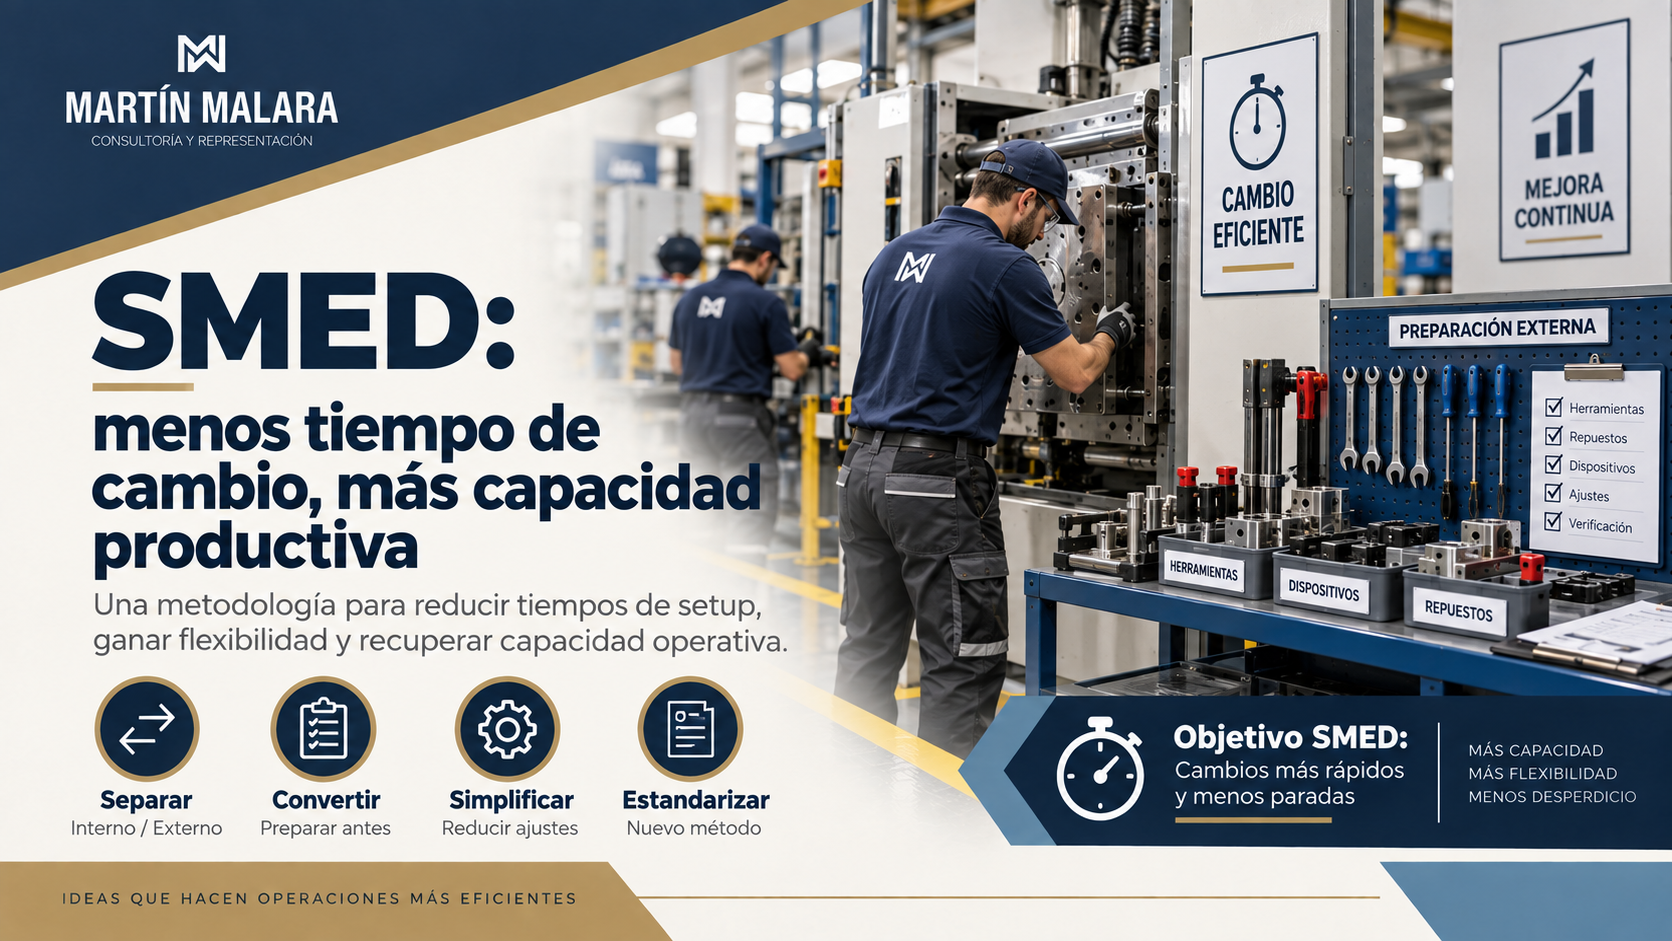
En muchas plantas industriales, una parte importante de la capacidad disponible se pierde cuando una máquina o una línea debe detenerse para realizar un cambio de producto, formato, herramienta, matriz, molde o configuración.
A veces estos cambios duran 20 minutos. En otros casos, una hora, dos horas o incluso más.
El problema no es solamente el tiempo que la máquina permanece detenida.
Los cambios largos también condicionan la planificación, obligan a fabricar lotes más grandes, aumentan los inventarios y reducen la capacidad de reaccionar frente a variaciones en la demanda.
Una de las metodologías más conocidas para trabajar sobre este problema es SMED.
¿Qué es SMED?
SMED significa Single-Minute Exchange of Die.
La metodología fue desarrollada por Shigeo Shingo dentro del contexto del Sistema de Producción Toyota y tiene como objetivo reducir de manera sistemática los tiempos necesarios para realizar cambios de configuración en los procesos productivos.
El concepto de “single-minute” no significa necesariamente que todo cambio deba realizarse en menos de un minuto.
La idea original es llevar los tiempos de cambio a un rango de un solo dígito de minutos cuando técnicamente sea posible.
Pero más importante que alcanzar un número específico es comprender el principio:
reducir al mínimo posible el tiempo durante el cual el equipo debe permanecer detenido.
Un ejemplo muy gráfico: la Fórmula 1
Una forma sencilla de entender la lógica de SMED es observar una parada en boxes de Fórmula 1.
Cuando un auto entra al box, el objetivo es que permanezca detenido la menor cantidad de tiempo posible.
Pero la clave no está solamente en que los mecánicos trabajen rápido.
La mayor parte del trabajo fue preparada antes.
Antes de que el auto llegue:
cada integrante del equipo conoce exactamente su función;
las herramientas ya están preparadas;
los neumáticos están ubicados en la posición correcta;
las tareas fueron practicadas y estandarizadas;
no se pierde tiempo buscando elementos;
varias actividades se realizan simultáneamente.
Cuando el auto finalmente se detiene, solamente se ejecutan las tareas que necesariamente requieren que esté detenido.
Esa es, en esencia, la misma lógica que propone SMED en una planta industrial.
No se trata simplemente de pedirle a las personas que trabajen más rápido.
Se trata de preparar antes todo lo posible, eliminar movimientos innecesarios, distribuir correctamente las tareas y reducir al mínimo aquello que debe hacerse con el equipo detenido.
En una fábrica, el “auto en boxes” puede ser una inyectora esperando un cambio de molde, una prensa durante un cambio de matriz, una línea de envasado durante un cambio de formato o cualquier equipo detenido mientras se prepara la próxima producción.
La pregunta que plantea SMED es muy similar a la que existe en un equipo de competición:
¿Qué podemos hacer antes de que la máquina se detenga para que, cuando llegue el momento del cambio, solamente quede ejecutar lo estrictamente necesario?
El primer paso: observar el cambio completo
Antes de intentar mejorar un cambio de formato, es necesario entender qué ocurre realmente.
Esto parece evidente, pero muchas veces las empresas intentan reducir los tiempos sin haber observado el proceso completo.
Una buena práctica es registrar el cambio desde que se produce la última pieza buena del producto anterior hasta que se obtiene la primera pieza buena del siguiente producto trabajando en condiciones normales.
Registrar el proceso en video puede resultar especialmente útil.
Luego se pueden analizar:
movimientos del operador;
búsqueda de herramientas;
traslados;
esperas;
desmontajes;
montajes;
limpieza;
ajustes;
pruebas;
controles;
retrabajos;
actividades administrativas.
Cuando el proceso se observa en detalle suelen aparecer pérdidas que, durante la operación cotidiana, pasan inadvertidas.
Actividades internas y externas
Uno de los conceptos fundamentales de SMED es diferenciar dos tipos de actividades.
Las actividades internas solamente pueden realizarse cuando la máquina está detenida.
Por ejemplo:
desmontar una matriz;
retirar un molde;
realizar determinadas conexiones;
efectuar ciertos ajustes dentro del equipo.
Las actividades externas, en cambio, pueden realizarse mientras la máquina continúa produciendo.
Por ejemplo:
preparar herramientas;
buscar materiales;
trasladar el próximo molde;
verificar documentación;
preparar parámetros;
organizar elementos de limpieza.
Esta distinción es fundamental.
En muchos cambios de formato, una parte considerable del tiempo de parada se utiliza realizando tareas que podrían haberse preparado previamente.
La lógica de SMED
El análisis normalmente puede estructurarse en cuatro grandes etapas.
1. Separar actividades internas y externas
El primer objetivo es identificar claramente qué tareas requieren realmente detener la máquina y cuáles no.
Muchas organizaciones descubren que durante el cambio se realizan tareas de preparación que podrían haberse ejecutado antes.
Algo tan simple como preparar herramientas, materiales o componentes puede generar reducciones importantes.
2. Convertir actividades internas en externas
El siguiente paso consiste en analizar si algunas tareas que actualmente se realizan con la máquina detenida podrían prepararse previamente.
Por ejemplo, en lugar de realizar determinados ajustes después de instalar un componente, podría evaluarse la posibilidad de dejarlo preconfigurado antes del cambio.
Esta etapa requiere cuestionar el método actual.
La pregunta es:
¿Esta actividad realmente necesita que la máquina esté detenida?
3. Simplificar las actividades internas
Una vez reducidas las actividades internas al mínimo necesario, se trabaja sobre su duración.
Algunas posibilidades son:
reemplazar tornillos por sistemas de fijación rápida;
eliminar regulaciones innecesarias;
utilizar topes o referencias visuales;
estandarizar posiciones;
incorporar guías de montaje;
reducir movimientos;
utilizar herramientas específicas;
realizar tareas en paralelo.
Pequeñas modificaciones pueden generar grandes reducciones acumuladas.
4. Estandarizar el nuevo método
Una mejora que depende exclusivamente de la experiencia de una persona suele ser difícil de sostener.
Por eso, después de optimizar el cambio, es necesario definir claramente el nuevo estándar.
Puede incluir:
secuencia de actividades;
responsables;
herramientas necesarias;
puntos de control;
parámetros;
tiempos esperados;
condiciones de seguridad.
El objetivo es que el cambio pueda repetirse de manera consistente.
Un ejemplo sencillo
Supongamos una línea donde el cambio de producto tarda actualmente 60 minutos.
Al analizar el proceso se descubre que:
10 minutos se utilizan buscando herramientas;
8 minutos preparando materiales;
7 minutos trasladando componentes;
20 minutos corresponden al desmontaje y montaje;
15 minutos se utilizan en ajustes y pruebas.
Los primeros 25 minutos no necesariamente requieren que la máquina esté detenida.
Si esas actividades se preparan previamente, el tiempo de parada podría reducirse considerablemente incluso sin realizar ninguna inversión importante.
Luego podrían analizarse los 35 minutos restantes buscando simplificaciones adicionales.
Este ejemplo muestra uno de los principios más importantes de SMED:
antes de invertir en tecnología, conviene analizar el método de trabajo.
Reducir los cambios también cambia la planificación
Los beneficios de SMED no terminan en la reducción del tiempo de parada.
Cuando los cambios son más rápidos, la empresa puede realizar cambios con mayor frecuencia sin perder tanta capacidad productiva.
Eso permite trabajar con lotes más pequeños.
Y los lotes más pequeños pueden generar otros beneficios:
menor inventario en proceso;
menor stock de producto terminado;
menor tiempo de respuesta;
mayor flexibilidad;
menor riesgo de obsolescencia;
mayor capacidad para atender cambios en la demanda.
Por eso SMED no debería analizarse solamente como una herramienta de mantenimiento o producción.
También puede tener impacto sobre la logística, los inventarios, la planificación y el nivel de servicio.
Un error frecuente: intentar correr más rápido
Reducir tiempos de cambio no significa simplemente pedirles a los operadores que trabajen más rápido.
Ese enfoque suele generar pocos resultados sostenibles y, en algunos casos, puede aumentar los riesgos de seguridad o los errores.
La lógica de SMED es diferente.
Busca eliminar actividades innecesarias, preparar mejor el trabajo, simplificar movimientos y diseñar un proceso más eficiente.
La pregunta no debería ser:
“¿Cómo hacemos esto más rápido?”
Sino:
“¿Por qué tenemos que hacer esta actividad de esta manera?”
Ese cambio de enfoque es clave.
Antes de comprar una máquina más
Cuando una planta comienza a quedarse sin capacidad, una reacción habitual es pensar en comprar nuevos equipos.
En algunos casos será necesario.
Pero antes de realizar una inversión importante conviene entender cuánto tiempo productivo se está perdiendo actualmente.
Cambios de formato, ajustes, esperas, microparadas, problemas de calidad y fallas pueden consumir una parte significativa de la capacidad instalada.
SMED permite actuar sobre una de esas pérdidas.
Y muchas veces demuestra que una parte de la capacidad que parecía inexistente en realidad estaba oculta dentro del propio proceso.
Conclusión
SMED no consiste solamente en cambiar una matriz o un formato más rápidamente.
Es una metodología para cuestionar cómo se realizan los cambios, eliminar actividades innecesarias y reducir el tiempo durante el cual los equipos permanecen improductivos.
Su implementación comienza con algo simple:
observar el cambio completo, medirlo y separar aquello que realmente necesita detener la máquina de aquello que podría prepararse previamente.
A partir de ahí comienza la mejora.
Porque muchas veces, antes de producir más, primero hay que entender dónde estamos perdiendo capacidad.
Recibí nuevos contenidos
Suscribite para recibir artículos, herramientas y novedades sobre gestión, procesos, mejora continua, tecnología y transformación empresarial.